L'impression 3D métal, quand remplace-t-elle l'usinage ?
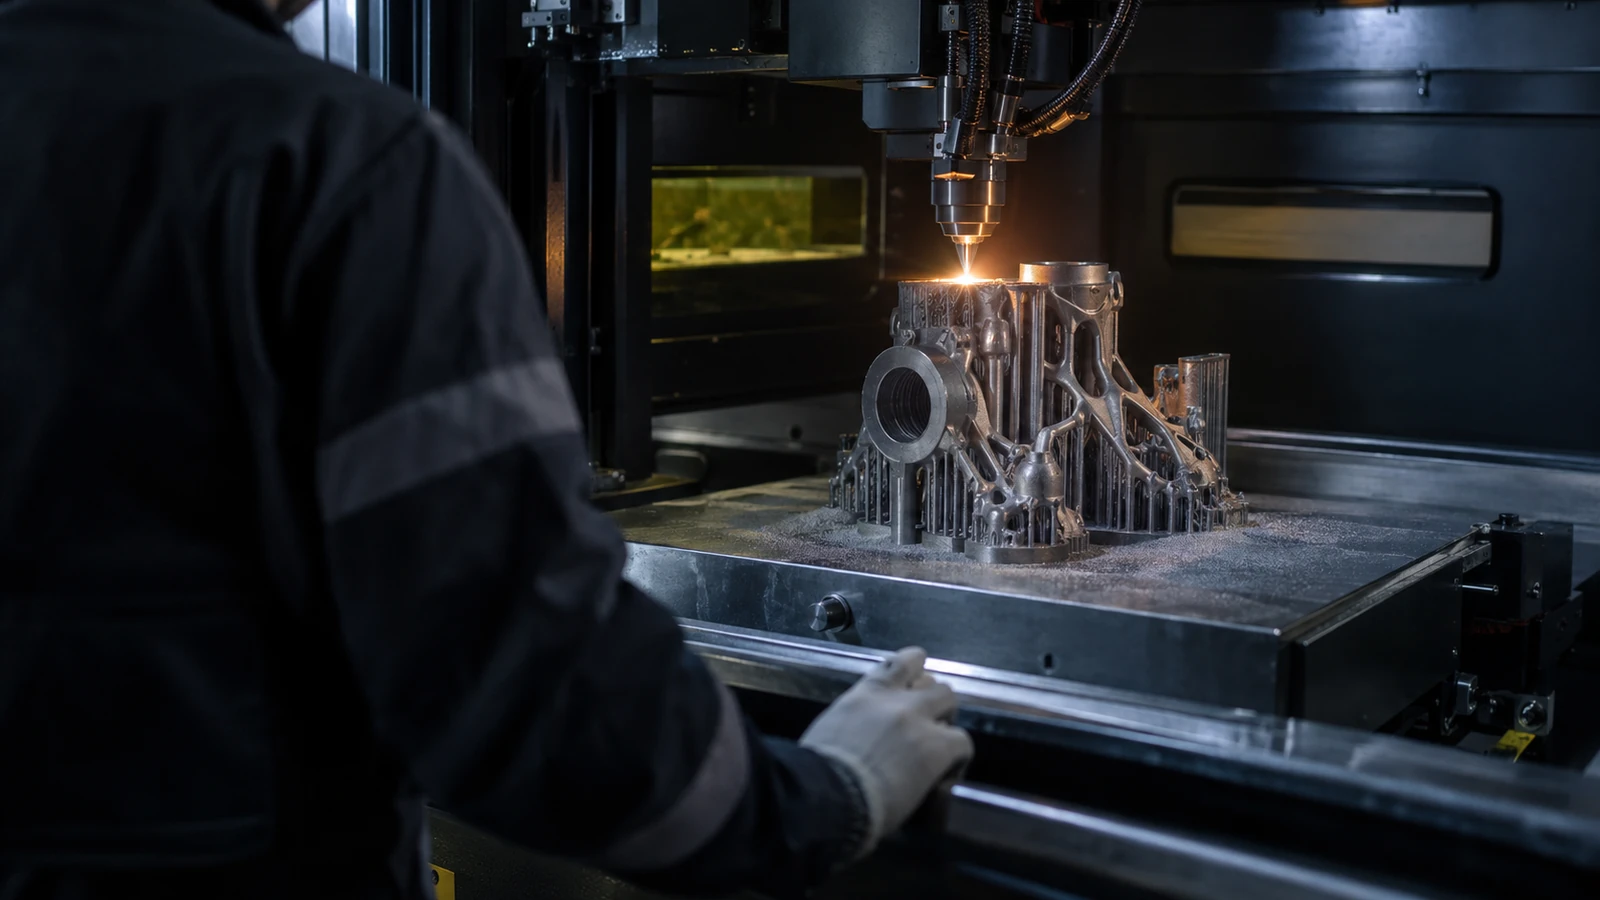
L'impression 3D métal industrie a quitté les laboratoires et les salons pour entrer dans des ateliers de production bien réels, où elle fabrique aujourd'hui des pièces qui volent, roulent ou soignent. Longtemps réservée au prototypage, la fabrication additive métallique produit désormais des composants fonctionnels, parfois impossibles à obtenir autrement. Pour autant, elle ne remplace pas l'usinage classique partout : elle le complète, et sait le battre sur un terrain précis. Encore faut-il savoir reconnaître les pièces où elle apporte un vrai avantage, et celles où la fraiseuse reste imbattable sur le coût comme sur le délai. Se tromper de pièce, c'est le meilleur moyen de conclure à tort que la technologie ne sert à rien.
Comprendre la fabrication additive métallique
Ajouter de la matière plutôt que l'enlever
L'usinage traditionnel part d'un bloc de métal et retire de la matière jusqu'à obtenir la pièce voulue : c'est le procédé soustractif, celui du fraisage et du tournage. La fabrication additive fait l'inverse, elle construit la pièce couche après couche à partir de poudre ou de fil métallique fondu, en n'ajoutant de la matière que là où elle est nécessaire. Cette différence de principe change tout. Comme on n'a plus d'outil coupant à faire pénétrer dans la matière, on peut créer des formes internes que nul foret n'atteindrait, des canaux courbes, des structures alvéolaires, des parois nervurées cachées. La contrepartie, c'est un procédé plus lent par unité de volume et une matière première nettement plus chère, ce qui déplace complètement l'équation économique de la pièce métallique et impose de choisir ses cibles avec soin plutôt que de tout vouloir imprimer.
Les grandes familles de procédés
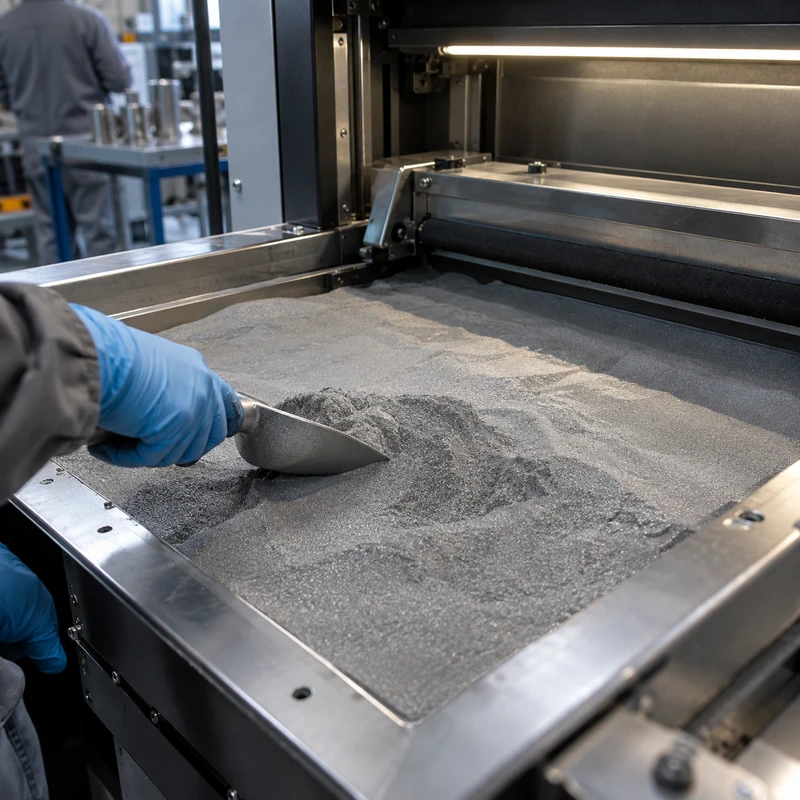
Deux grandes familles dominent le paysage industriel. La fusion sur lit de poudre, où un laser ou un faisceau d'électrons fait fondre sélectivement une fine couche de poudre étalée, offre une grande précision et convient aux pièces complexes de taille modérée. Le dépôt d'énergie dirigée, qui projette de la poudre ou déroule un fil fondu au fur et à mesure, va plus vite, accepte de grandes dimensions et sert aussi à réparer ou à recharger des pièces existantes usées. À côté, des procédés à base de liant impriment d'abord une pièce poreuse, ensuite frittée dans un four pour lui donner sa densité finale. Chaque famille a ses matériaux de prédilection, aciers, titane, aluminium, alliages de nickel, et ses tolérances propres. Le choix du procédé découle donc de la pièce visée, de sa taille, de sa précision et de l'alliage requis, bien avant toute considération de marque ou de machine.
Ce qui a changé en dix ans
Il y a une décennie, la fabrication additive métal servait surtout à valider une forme avant de lancer un vrai usinage, et personne n'aurait confié une pièce critique à une imprimante. Depuis, les machines ont gagné en fiabilité, les poudres se sont normalisées et le contrôle des paramètres s'est affiné, au point que des pièces de série volent dans des moteurs d'avion et équipent des implants médicaux implantés chez des patients. Le savoir se rapproche d'ailleurs de gestes plus anciens : maîtriser un bain de métal en fusion rejoint des principes que connaissent bien celles et ceux qui veulent apprendre à souder. Ce qui a réellement changé, c'est le passage d'une curiosité de bureau d'études à un moyen de production assumé, inscrit dans les gammes et budgété comme tel. Les prix des machines et des poudres ont aussi baissé, élargissant l'accès à des entreprises de taille moyenne autrefois exclues.
Quand l'additif bat l'usinage soustractif
Le choix ne se tranche pas par idéologie ni par effet de mode, mais par le profil concret de la pièce et de la série. Certaines caractéristiques font pencher franchement la balance vers l'additif, d'autres la ramènent sans appel vers l'usinage classique. Le tableau ci-dessous résume les grands critères de décision, à garder en tête avant de trancher pour une pièce donnée et d'engager un budget.
| Fabrication additive métal | Usinage soustractif |
|---|---|
| Géométries internes et canaux complexes possibles | Limité par l'accès de l'outil coupant |
| Rentable en pièce unique ou très petite série | Rentable dès que la série grandit |
| Très peu de perte de matière | Copeaux et chutes parfois majoritaires |
| Délai court, sans outillage spécifique | Outillage, bridage et gammes à préparer |
| État de surface brut à reprendre | État de surface fin obtenu directement |
Les géométries impossibles à usiner
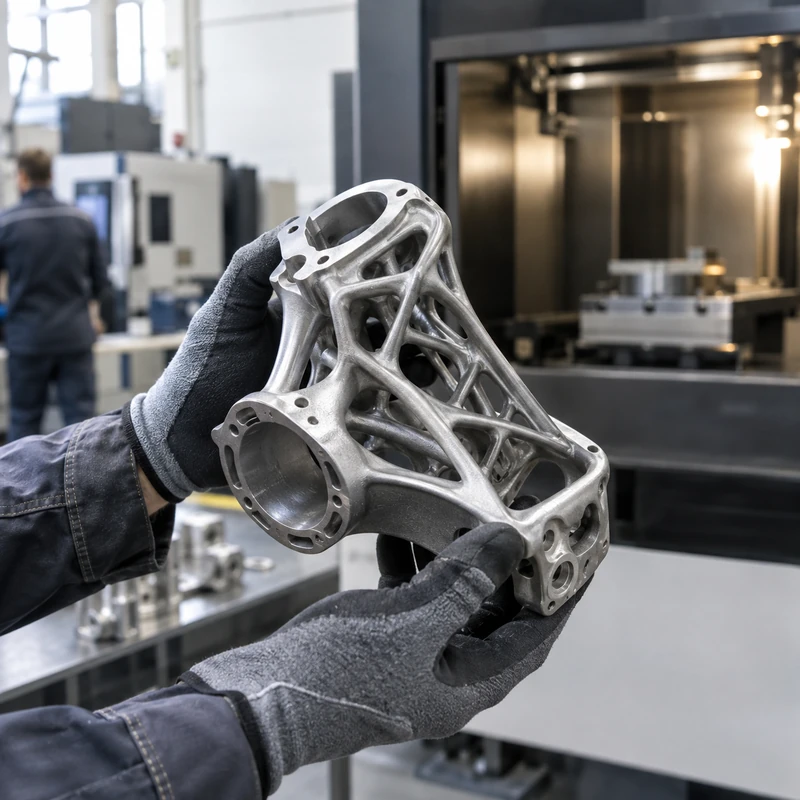
C'est le terrain de jeu naturel de l'additif, celui où il n'a tout simplement pas de concurrent. Un échangeur thermique aux canaux internes serpentant dans toutes les directions, une buse aux conduits courbes, une pièce creuse à parois nervurées : autant de formes qu'aucune fraise ne peut atteindre, faute de pouvoir entrer dans la matière par un chemin rectiligne. Là où l'usinage imposerait de fabriquer plusieurs morceaux à assembler ensuite, avec les joints, les soudures et les fuites que cela suppose, l'impression 3D produit un monobloc optimisé d'un seul tenant. Le gain n'est pas seulement esthétique : moins de pièces, moins d'assemblages, moins de points de faiblesse, et souvent de meilleures performances thermiques ou aérodynamiques. Sur ce créneau, comparer les coûts n'a même pas de sens, puisque l'autre procédé ne sait pas faire la pièce du tout.
Les petites séries et les pièces uniques
L'usinage réclame des outillages, des montages de bridage, des gammes de fabrication qui coûtent cher à mettre au point et prennent du temps. Tout ce travail préparatoire se dilue quand on produit des milliers de pièces, mais il pèse un poids écrasant pour une pièce unique ou un lot de dix. L'additif, lui, ne demande qu'un fichier de conception et de la poudre : pas de moule, pas de posage dédié, pas de programmation d'outil. Pour une pièce de rechange introuvable, un prototype fonctionnel qu'il faut valider vite ou une petite série spécialisée, il devient souvent moins cher et surtout beaucoup plus rapide, un fichier remplaçant des semaines d'approvisionnement d'outillage. Cette réactivité intéresse aussi la maintenance, qui peut réimprimer une pièce obsolète dont le fournisseur d'origine a disparu, plutôt que de refaire un plan complet et de relancer une fabrication classique coûteuse.
L'allègement et la fonction intégrée
Dans l'aéronautique, l'automobile de compétition ou le médical, alléger une pièce vaut littéralement de l'or, car chaque gramme économisé se paie en carburant ou en performance sur toute la durée de vie du produit. L'additif permet de ne mettre de la matière que là où l'effort mécanique le justifie, grâce à des structures en treillis ou à une forme calculée par optimisation topologique. On obtient couramment des pièces deux à trois fois plus légères à résistance égale, sans compromis sur la sécurité. Mieux, on intègre plusieurs fonctions dans un seul composant, un support qui porte une charge, canalise un fluide et dissipe la chaleur à la fois. Cette intégration de fonctions réduit le nombre de références à gérer, simplifie le montage et fait souvent basculer le calcul économique en faveur de l'impression, même quand la pièce brute paraissait plus chère au premier regard.
Les limites qu'il faut regarder en face
Le coût de la matière et de la machine
La poudre métallique de qualité coûte cher, plusieurs dizaines à centaines d'euros le kilo selon l'alliage, et les machines de fusion laser se comptent en centaines de milliers d'euros à l'achat. À cela s'ajoutent le gaz neutre qui protège le bain de fusion, l'énergie électrique et une maintenance exigeante réalisée par des techniciens formés. Résultat, une pièce simple, massive et produite en grande série reste presque toujours moins chère à usiner ou à fondre par les procédés éprouvés. L'additif ne se justifie économiquement que lorsque sa valeur ajoutée compense ce surcoût de base, par la complexité, l'allègement ou la suppression d'assemblages, faute de quoi le calcul penche vite du mauvais côté. Comparer les deux voies exige donc un chiffrage complet, matière, machine, main d'oeuvre et reprises, et non la seule intuition qu'imprimer coûterait forcément moins cher.
Les états de surface et le post-traitement
Une pièce qui sort de la machine n'est jamais finie, contrairement à une idée répandue. Sa surface est rugueuse, des supports d'impression doivent être retirés un à un, et un traitement thermique de détensionnement est souvent nécessaire pour relâcher les contraintes internes accumulées pendant la construction couche par couche. Les portées, les alésages et les surfaces d'étanchéité réclament ensuite une reprise en usinage classique pour atteindre la précision requise, au même titre qu'une roue dentée brute ne devient fonctionnelle qu'après le taillage d'engrenages qui lui donne sa denture exacte. Cette chaîne de post-traitement pèse dans le coût et le délai, et on l'oublie fréquemment en comparant naïvement les procédés. Une pièce imprimée bien conçue anticipe ces reprises dès le départ, en prévoyant de la surépaisseur aux endroits qui devront être finis avec précision et en orientant la construction pour limiter les supports difficiles à retirer. Négliger cette étape, c'est découvrir trop tard que la pièce brute n'était qu'une ébauche.
La qualification et la répétabilité
Fabriquer une belle pièce est une chose, en fabriquer mille identiques et prouver qu'elles sont saines en est une tout autre, bien plus difficile. La qualité d'une pièce additive dépend d'une multitude de paramètres, puissance du laser, vitesse de balayage, qualité et humidité de la poudre, atmosphère du caisson, orientation de la pièce sur le plateau. Les secteurs réglementés imposent donc un contrôle serré, souvent par tomographie pour détecter les porosités internes invisibles de l'extérieur. Cette maîtrise du procédé demande du temps, des compétences pointues et une traçabilité rigoureuse de chaque lot de poudre. C'est un frein réel pour qui débute, et la raison pour laquelle beaucoup d'industriels commencent prudemment par des pièces non critiques avant de viser des applications à haute exigence. Sauter cette montée en maturité, c'est risquer des rebuts coûteux et une perte de confiance durable dans la technologie.
Réussir un premier projet additif
Choisir la bonne pièce candidate
Le pire départ consiste à imprimer une pièce simple juste pour dire qu'on utilise l'additif : le résultat sera cher, décevant et desservira la technologie en interne. La bonne pièce candidate cumule au contraire plusieurs atouts, une géométrie complexe difficile à usiner, une petite série, un fort intérêt à alléger ou à intégrer des fonctions, une valeur unitaire élevée qui absorbe le coût du procédé. Un bon réflexe consiste à repérer les assemblages compliqués de plusieurs pièces, les composants introuvables en rechange ou les formes que l'usinage oblige à découper en morceaux pour les fabriquer. C'est là que l'impression 3D transforme réellement l'équation, et non sur des pièces déjà bien servies par les procédés classiques. Passer en revue son parc avec cette grille de lecture révèle souvent deux ou trois candidats évidents qui feront de la vitrine un succès plutôt qu'une déception.
Repenser le design pour le procédé
Reprendre un plan pensé pour l'usinage et l'imprimer tel quel gaspille tout le potentiel de la technologie et coûte cher pour rien. La conception pour la fabrication additive suit ses propres règles : limiter les supports en jouant sur les angles de construction, orienter la pièce pour maîtriser les contraintes internes, creuser ce qui peut l'être, ajouter des treillis là où la matière ne travaille pas mécaniquement. Cette étape de conception rejoint la logique d'amélioration continue que l'on retrouve dans le lean management appliqué aux lignes de production, ou plus largement dans toute l'industrie : on ne plaque pas un outil nouveau sur une organisation ancienne, on repense le geste autour de lui. Les bureaux d'études qui obtiennent les meilleurs résultats sont ceux qui acceptent de désapprendre certains réflexes hérités de l'usinage pour raisonner en termes de flux de matière déposée.
Faire soi-même ou faire faire
Se doter d'une machine de fusion métal représente un engagement lourd, en capital comme en compétences humaines, qu'il ne faut pas sous-estimer. Pour un premier projet, passer par un prestataire spécialisé permet de tester la valeur d'une pièce sans supporter l'investissement ni la longue courbe d'apprentissage du procédé. On confie un fichier validé, on reçoit des pièces contrôlées, on mesure le gain réel sur le terrain avant de s'engager davantage. Internaliser n'a de sens que lorsque les volumes deviennent réguliers et prévisibles, et que le savoir-faire accumulé justifie le contrôle direct de la chaîne de production. Beaucoup d'industriels avancés fonctionnent d'ailleurs en mode mixte, une machine interne pour le récurrent et bien maîtrisé, et la sous-traitance pour les pointes de charge et les alliages exotiques rarement utilisés. Cette approche prudente limite le risque tout en construisant la compétence pas à pas.
A.C.